


Si alguna vez ha trabajado en la fabricación de motores eléctricos, sabrá que la barra del estator es el héroe anónimo de toda la configuración: su forma, sus estrechas tolerancias y su consistencia impactan directamente en qué tan bien funciona el motor, cuánta potencia genera y cuánto dura. ¿Y adivina qué? El molde que forma la barra del estator es la columna vertebral para lograr esa forma correcta. Si su molde no está calibrado, se enfrentará a piezas de desecho, dolores de cabeza de ensamblaje y mucho tiempo de inactividad.
He estado vendiendo moldes para formar barras de estator durante años, y una de las preguntas más comunes que recibo de mis clientes (capataces de taller, líderes de calidad, incluso propietarios de OEM de motores pequeños a quienes les gusta retocar el piso) es con qué frecuencia necesitan calibrar sus moldes y cómo hacerlo correctamente sin perder tiempo ni dinero. Analicemos esto paso a paso, sin jerga sofisticada, solo cosas reales que aprendí viendo a equipos en Detroit, México y Alemania solucionar problemas en sus propias configuraciones.
Primero, dejemos una cosa clara: la calibración no es una tarea que se hace una sola vez. Es parte del mantenimiento de rutina y la frecuencia con la que lo hace depende de dos factores importantes: qué tan pesadas son sus tiradas de producción y qué tan rugosos son sus materiales. Si está produciendo 10,000 barras de estator de motor pequeño por semana usando alambre de cobre estándar, probablemente necesitará calibrar cada 1,000 ciclos o una vez al mes, lo que ocurra primero. Pero si trabaja con barras más grandes y gruesas para motores industriales y funciona las 24 horas del día, los 7 días de la semana, querrá realizar una verificación rápida en cada turno y una calibración completa cada 500 ciclos. Siempre les digo a mis clientes que registren el uso de sus moldes y que hagan de la calibración un paso no negociable en su tiempo de inactividad semanal, sin excepciones.
Antes de pasar a los pasos reales, hablemos de las herramientas que necesitará, porque tomar lo incorrecto solo le hará el día más difícil. No necesitas una báscula de laboratorio de 10.000 dólares ni un elegante rastreador láser (aunque son buenos si los tienes). Lo básico es: un calibrador digital con una precisión de al menos 0,01 mm (omita los baratos de la ferretería, mienten), un juego de galgas de espesores de precisión, una regla que sea al menos tan larga como la barra del estator más larga, un juego de medidores de paso/no paso específicos para la forma de la barra de su molde y un multímetro de calidad si está verificando espacios eléctricos en las superficies de formación del molde. Ah, y no olvide un área de trabajo limpia: sin virutas, sin restos de escamas de cobre, sin herramientas al azar por ahí. Incluso una pequeña viruta de metal puede alterar una calibración en una fracción de milímetro, y eso es todo lo que se necesita para arruinar una barra.
Ahora, vayamos a lo bueno: el proceso de calibración paso a paso. Voy a mantener esto real, no como los manuales genéricos que publican los fabricantes que se saltan la parte en la que te equivocas las dos primeras veces.

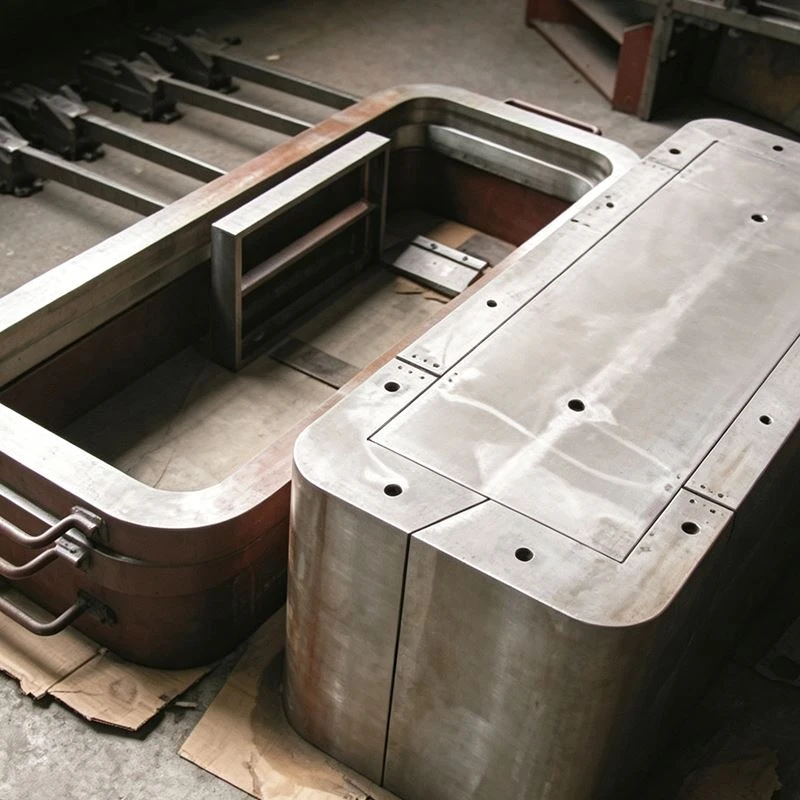
Paso 1: Limpiar previamente el molde y prepararlo para las comprobaciones
Primero, saque el molde de la prensa y desmonte las mitades de formación; aquí es donde se da la forma real. Tome un cepillo rígido (de latón, no de acero, para no rayar las superficies del molde) y elimine hasta el último trozo de virutas de cobre, polvo y acumulación de agente desmoldante viejo. Esos pequeños residuos se desgastan en el molde con el tiempo, por lo que si los deja durante la calibración, está comparando una superficie sucia, no la herramienta real. Por lo general, limpio las superficies con alcohol isopropílico y un paño sin pelusa, luego lo dejo secar durante 10 minutos. Si su molde tiene placas de desgaste (esas son las piezas reemplazables que soportan la mayor parte de la presión de la barra), ahora es el momento de revisarlas para detectar abolladuras o rayones. Si están un poco dañados, reemplazarlos primero hará que la calibración sea mucho más precisa. Si no está seguro de necesitar placas nuevas, puede consultar nuestra página de moldes de ranura del estator para obtener más información sobre especificaciones y componentes reemplazables.
Paso 2: verifique la alineación de la base
La primera gran verificación de calibración es asegurarse de que las dos mitades del molde que forma la barra del estator estén perfectamente alineadas. La desalineación aquí es la causa número uno de las barras del estator torcidas y es muy común si el molde se movió recientemente o si la prensa recibió un golpe. Coloque la regla sobre la parte superior de ambas mitades del molde, luego use las galgas de espesores para verificar el espacio entre la regla y la superficie de formación del molde en 3 o 4 puntos a lo largo del molde. Si el espacio tiene una diferencia de más de 0,02 mm entre dos puntos cualesquiera, deberá ajustar la alineación. La mayoría de los moldes tienen pequeños tornillos de fijación en los lados o en la base que puedes aflojar para mover la mitad del molde ligeramente hacia la izquierda o hacia la derecha, hacia adelante o hacia atrás. Siempre hago pequeños ajustes: giro un tornillo 1/8 de vuelta a la vez, no una vuelta completa. Después de cada ajuste, apriete los tornillos de fijación lo suficiente para mantener el molde en su lugar, luego vuelva a verificar con la regla. No apriete completamente todos los tornillos hasta que haya terminado con esta pieza; apretar demasiado puede deformar la base del molde y alterar la alineación. Si está trabajando en un tipo diferente de herramienta, nuestra página de moldes para formar bobinas tiene consejos de alineación similares para otras piezas.
Paso 3: Verificar las dimensiones de la cavidad de formación
Una vez que la alineación sea buena, es hora de verificar la forma real de la cavidad de la barra, porque eso es lo que determina cómo quedará la barra. Tome su calibrador digital y mida varios puntos a lo largo y ancho de la cavidad: las secciones rectas, los radios de curvatura, las áreas de muesca donde la barra encajará en las ranuras del estator del motor. Anota cada medida. Ahora haga una referencia cruzada con las especificaciones originales de su molde; debe tener una copia impresa de cuando compró el molde o, si es un cliente habitual, comuníquese con nuestro equipo y podremos enviarle las especificaciones digitales para su modelo específico. Si alguna medida tiene un error de más de 0,03 mm, esa es su brecha. Por ejemplo, si se supone que la cavidad tiene 12 mm de ancho en la curva central y su medida es 12,07 mm, eso es demasiado ancho. La mayoría de los moldes tienen cuñas (piezas metálicas delgadas y de precisión) que encajan entre la base del molde y el inserto de formación para ajustar el tamaño. Agregue una cuña si necesita hacer la cavidad más pequeña o retire una cuña si es demasiado grande. Nuevamente, pequeños ajustes y siempre volver a medir después de cada cambio. Los medidores de pasa/no pasa también son útiles aquí: deslice el medidor dentro de la cavidad; Si no encaja como se supone que debe hacerlo, sabes que necesitas un ajuste. Si está trabajando en una herramienta de prensa que maneja bobinas antes de formarlas, nuestra página de moldes de prensa de bobinas tiene orientación sobre cómo ajustar esas etapas de preparación para que la calibración final del molde sea aún más precisa.
Paso 4: Verifique el radio de curvatura y el paralelismo
El radio de curvatura es la parte que más hace tropezar a la gente. Si su curva es incluso 0,5 mm más pequeña o más grande de lo que debería ser, la barra no encajará en la ranura del estator o causará fricción cuando el motor funcione. Para verificar esto, puede usar un medidor de radio dedicado (esos son los curvos que parecen pequeños transportadores) o si tiene una muestra de una barra de estator con la forma correcta de cuando el molde era nuevo, coloque la barra vieja al lado de la cavidad del molde actual y compare. Prefiero el método de la barra de muestra porque es rápido para realizar comprobaciones en el suelo: simplemente colóquelas una al lado de la otra y vea si se alinean en cada curva. Para lograr paralelismo, tome medidas con calibre en los dos extremos de las secciones rectas de la cavidad. Ambas medidas deben ser idénticas dentro de 0,02 mm. Si no es así, eso significa que un lado del molde está más alto que el otro, lo que hará que la barra gire cuando se forme. La mayoría de los moldes tienen tornillos de ajuste de altura en la parte inferior de cada mitad; ajústelos tal como lo hizo para la alineación, verificando después de cada pequeño cambio.
Paso 5: Ejecute una barra de prueba y valide la calibración
Aquí está la parte que no está en las guías genéricas: puedes medir todos los números, pero la única prueba real es hacer una barra de estator real y verificarla. No utilice cobre de buena producción para esto; tome un carrete de desecho del mismo alambre o barra que usa regularmente. Pásalo por el molde, dale forma, luego toma tus calibradores y mide cada punto crítico en la barra de prueba. Verifique el largo, el ancho, los ángulos de curvatura, la profundidad de la muesca y qué tan recta está la barra en toda su longitud. Si la barra de prueba es perfecta, ya está. Si está desactivado, regrese y verifique sus ajustes; la mayoría de las veces, es un pequeño ajuste de alineación que se perdió, no un gran problema. Siempre realizo dos barras de prueba para estar seguro, sólo para tener en cuenta cualquier variación aleatoria de la prensa.
Ahora, algunos consejos profesionales que he aprendido a lo largo de los años y que pueden ahorrarle horas de dolores de cabeza: Primero, etiquete sus mediciones de calibración. Anota la fecha, el recuento de ciclos y los ajustes que realizaste en una pegatina en el molde o en tu registro de mantenimiento. De esta manera, si empiezas a tener problemas unas semanas más tarde, puedes volver atrás y ver cuándo empezaron a salir las cosas, en lugar de adivinar. En segundo lugar, reemplace las piezas desgastadas de manera proactiva, no reactiva. Si su molde tiene una placa de desgaste que comienza a mostrar rayones, no espere hasta que finalice la calibración para cambiarla; reemplácela durante un tiempo de inactividad planificado cuando de todos modos ya esté calibrando. En tercer lugar, si va a trasladar un molde a una prensa diferente o a una nueva ubicación, calíbrelo siempre después de configurarlo. Incluso un movimiento breve puede alterar la alineación, especialmente en el caso de moldes más grandes. Y si está comprando un molde nuevo, sepa que un molde para formar barras de estator bien construido mantendrá su calibración por más tiempo que uno más barato, por lo que vale la pena invertir en calidad en lugar de optar por el precio más bajo.
Espere, también debo mencionar los errores comunes que comete la gente y que arruinan la calibración: usar herramientas desgastadas para medir (un calibrador con un dial atascado le dará números incorrectos), apresurar el paso de alineación (apretar demasiado los tornillos demasiado rápido) y no limpiar el molde a fondo antes de las revisiones. He visto a un equipo pasar 2 horas calibrando un molde solo para darse cuenta más tarde de que había virutas de cobre atascadas en el área de curvatura que alteraban las medidas: una pérdida total de tiempo. No seas ese equipo.
Al final del día, calibrar su molde formador de barras de estator no es solo una tarea de mantenimiento: es una manera de mantener su producción funcionando sin problemas, reducir los desechos y fabricar piezas que funcionen según lo previsto. Si está buscando un molde nuevo o necesita ayuda para solucionar problemas con uno existente que no calibra correctamente, mi equipo y yo estamos aquí para ayudarlo. Hemos trabajado con fabricantes de motores de todos los tamaños, desde pequeñas empresas emergentes hasta fabricantes de equipos originales globales, y podemos proporcionarle los moldes, la orientación y el soporte que necesita para mantener su calidad alta.
Referencias:
- Molinero, J. (2021). Calibración de precisión para herramientas de formación de bobinas. Revista de ingeniería de fabricación, 45 (3), 112-118.
- Smith, L. (2022). Errores comunes en la fabricación de barras de estator. Diario de mantenimiento de la industria del motor, 18(2), 45-52.
- Asociación Global de Herramientas. (2023). Mejores prácticas para el mantenimiento y calibración de moldes. Informe Técnico GTA-23-07.



