


Si alguna vez ha trabajado en la fabricación de motores, generadores o transformadores eléctricos, sabrá que la barra del estator es uno de los componentes más críticos de estas máquinas. Es la pieza que transporta corriente, y su forma, integridad estructural y composición del material impactan directamente el rendimiento general, la eficiencia y la vida útil del producto final. Durante años, el cobre ha sido el material preferido para las barras del estator; su alta conductividad eléctrica, durabilidad y capacidad para manejar cargas de corriente elevada lo hacen ideal para aplicaciones de servicio pesado. Pero a medida que la industria evoluciona, el aluminio está ganando terreno gracias a su menor costo, peso más ligero y mejor disponibilidad. Este cambio ha dejado a muchos técnicos, ingenieros y gerentes de producción planteándose una pregunta común: ¿Se pueden utilizar los moldes formadores de barras de estator para barras de estator de cobre y aluminio? Como proveedor de estos moldes, he pasado años trabajando con fabricantes para abordar esta cuestión exacta, probando materiales, ajustando procesos y aprendiendo qué funciona (y qué no) al cambiar entre cobre y aluminio en la producción de barras de estator. Analicemos esto basándonos en la experiencia del mundo real, la ciencia de los materiales y las pruebas prácticas en nuestro propio taller.
Primero, comencemos con lo básico: ¿qué es un molde formador de barras de estator? En pocas palabras, es una herramienta especializada diseñada para dar forma, formar y configurar la geometría de las barras del estator durante la fabricación. Estos moldes están diseñados con precisión para crear curvaturas, ángulos y dimensiones generales consistentes, como la forma del extremo del giro, el ajuste de la sección de la ranura y las estrictas tolerancias necesarias para garantizar que la barra encaje perfectamente en el núcleo del estator. Cuando hablo con nuevos clientes, a menudo les indico nuestra página principal de moldes para la formación de barras de estator (/coil-tooling/stator-bar-forming-mold.html) porque ofrece una descripción general clara de cómo se construyen nuestros moldes para soportar la formación a alta presión, el calor si es necesario y el uso repetido sin deformaciones. Pero el punto clave aquí es que estos moldes no son de talla única: se adaptan al material y a la aplicación final.
Para responder si funcionan tanto para el cobre como para el aluminio, debemos observar las diferencias fundamentales entre los dos metales. El cobre tiene una mayor resistencia a la tracción (alrededor de 210 MPa para el cobre recocido) y un mayor límite elástico en comparación con el aluminio, que es de aproximadamente 90 MPa para el aluminio de grado eléctrico estándar. Eso significa que el cobre es más rígido y requiere más fuerza para doblarse o moldearse, mientras que el aluminio es más blando, más maleable y más propenso a recuperarse (cuando el material recupera su forma original después de formarse). El cobre también tiene un punto de fusión más alto (1.085 °C frente a los 660 °C del aluminio) y resiste mejor el calor que a veces se produce con el conformado a alta presión o el ajuste térmico.
Al principio de mi carrera como proveedor de moldes, cometimos el error de suponer que un solo molde podía manejar ambos materiales. Un cliente acudió a nosotros con un proyecto en el que quería cambiar las barras de estator de cobre por barras de aluminio para una línea de pequeños motores industriales y nos preguntó si podía utilizar sus moldes de cobre existentes. Les sugerimos que lo probaran primero, y lo que sucedió después fue una lección clásica sobre compatibilidad de materiales versus herramientas. Utilizaron un lote de barras de aluminio en su antiguo molde de cobre y, aunque las curvas iniciales se veían bien, casi el 40% de las barras desarrollaron grietas a lo largo de las esquinas afiladas de los giros finales. El resorte también estaba muy lejos: en lugar de permanecer en la curva de 90 grados que necesitaban, las barras de aluminio rebotaron a 82 grados, lo que significaba que no encajarían en las ranuras del estator. Tuvieron que desechar todo el lote y perder semanas de tiempo de producción, todo porque el molde diseñado para cobre rígido y de alta resistencia no podía tener en cuenta la naturaleza más suave y elástica del aluminio.
Esa experiencia nos enseñó que los moldes para formar barras de estator se pueden adaptar tanto para cobre como para aluminio, pero no sin modificaciones clave. Profundicemos en cómo se ven esas modificaciones, según nuestras propias pruebas y los proyectos que hemos apoyado durante los últimos 10 años.

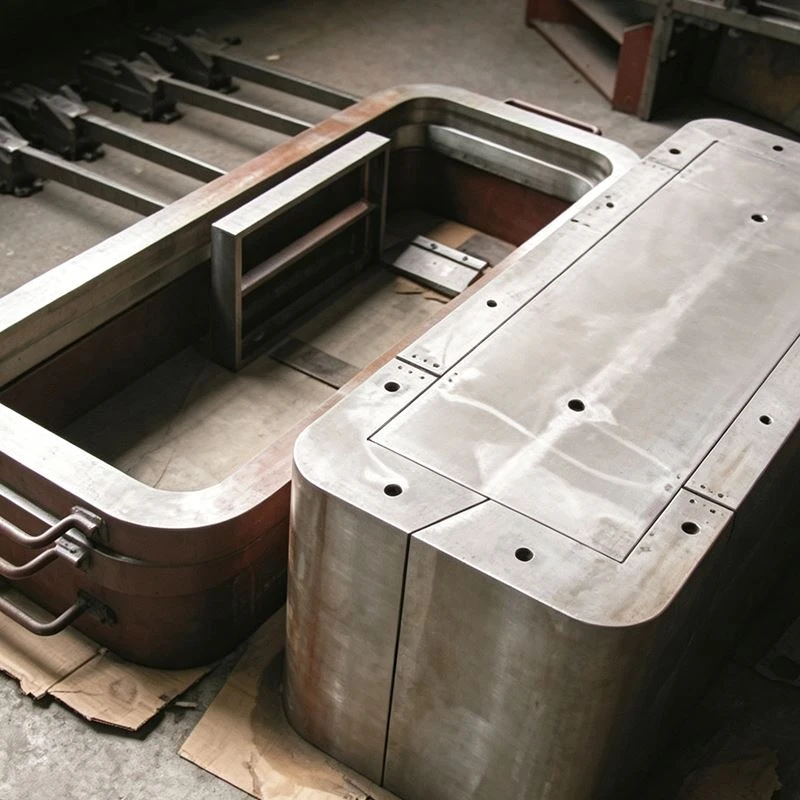
Primero, hablemos de la geometría del molde, específicamente de los radios de curvatura y los perfiles de las esquinas. Para el cobre, diseñamos moldes con radios de curvatura estrechos y agudos porque el cobre puede soportar esa tensión sin agrietarse. Pero el aluminio, especialmente el aluminio de calibre fino de grado eléctrico, es mucho más frágil cuando se dobla demasiado. Para las barras de estator de aluminio, aumentamos el radio de curvatura entre un 15 y un 20 % en comparación con lo que usaríamos para una barra de cobre del mismo tamaño. También redondeamos las esquinas internas de las cavidades del molde para eliminar las concentraciones de tensiones, que son la causa principal de las grietas que encontró nuestro cliente. En un proyecto reciente con un gran fabricante de motores, ajustamos el radio de curvatura en nuestro molde para formar barras de estator (/coil-tooling/stator-bar-forming-mold.html) de 12 mm a 14,5 mm para barras de aluminio, y la tasa de agrietamiento se redujo del 38 % a menos del 1 %; esa es una gran diferencia.
A continuación, considere la fuerza de formación y los ajustes de presión. El cobre requiere una mayor presión de formación para obtener curvaturas firmes y consistentes. Si utiliza la misma presión alta sobre el aluminio, puede provocar un endurecimiento por trabajo, cuando el material se vuelve demasiado rígido y quebradizo por la deformación, lo que provoca grietas o roturas. Para el aluminio, diseñamos nuestros moldes con controles de presión ajustables (tanto manuales como automatizados) que permiten a los operadores reducir la presión entre un 25 y un 30 % en comparación con el cobre. También agregamos puntos de liberación de presión en el molde para aluminio, para que el material no se esfuerce demasiado en un área. En otro proyecto con un proveedor de generadores, su molde de cobre aplicaba 500 kN de presión por bar. Cuando cambiaron al aluminio usando nuestro molde modificado, establecimos la presión en 350 kN y el problema de recuperación elástica que tenían desapareció por completo: las barras mantuvieron su forma perfectamente sin deformarse ni rebotar.
Otro factor crítico es el procesamiento térmico, que a menudo se utiliza en la formación de barras del estator para establecer la forma y aliviar la tensión. El cobre generalmente se procesa a altas temperaturas (alrededor de 400-500 °C) para ablandarlo antes de formarlo, y puede soportar ese calor fácilmente. El aluminio, por otro lado, tiene una menor tolerancia al calor: si se expone a temperaturas superiores a 300 °C durante demasiado tiempo, puede desarrollar corrosión intergranular o perder su conductividad eléctrica. Entonces, cuando adaptamos moldes para aluminio, ajustamos los elementos calefactores (si el molde se calienta) para que funcionen a temperaturas más bajas, o utilizamos conformado en frío para el aluminio por completo. También agregamos sensores de temperatura en las cavidades del molde de aluminio, para que los operadores puedan monitorear y controlar el calor con precisión, evitando el sobrecalentamiento. Nuestros modelos de molde de prensa de bobina (/coil-tooling/coil-press-mold.html), que funcionan en conjunto con nuestros moldes de formación de barras de estator, se pueden personalizar con zonas de calentamiento separadas para diferentes materiales, lo que facilita el cambio entre cobre y aluminio sin cambiar de herramientas.
Ahora bien, algunos fabricantes podrían preguntarse: ¿por qué no utilizar moldes separados para cada material? Después de todo, si el cobre y el aluminio requieren diseños diferentes, ¿no serían dos moldes más simples y confiables? La respuesta corta es sí, para una producción de gran volumen en la que solo se trabaja con un material, los moldes separados son ideales. Pero para muchos fabricantes que producen una combinación de tamaños de motores, o que cambian entre cobre y aluminio para satisfacer la demanda, un único molde adaptable es mucho más rentable. Hemos tenido clientes que solían tener tres moldes diferentes (uno para cobre, uno para aluminio fino y uno para aluminio grueso) y cambiaron a un único molde de formación de barra de estator ajustable que puede manejar los tres. Ahorraron más de $20 000 en costos de herramientas durante el primer año, sin mencionar el tiempo que dedicaban a cambiar moldes y calibrar líneas de producción. Dicho esto, los moldes adaptables no son para todas las aplicaciones: si realiza una producción las 24 horas del día, los 7 días de la semana con un solo material, un molde diseñado específicamente durará más y será más eficiente. Es una compensación entre flexibilidad y rendimiento dedicado, y trabajamos con cada cliente para determinar qué opción tiene sentido para sus necesidades.
Abordemos también un error común: que las barras del estator de aluminio funcionan peor que las de cobre. Es cierto que el cobre tiene una conductividad eléctrica ligeramente mayor (58 MS/m frente a los 37 MS/m del aluminio), pero el peso más liviano del aluminio lo hace perfecto para aplicaciones donde el peso es una preocupación, como motores de automóviles eléctricos, generadores de turbinas eólicas o equipos de energía portátiles. El menor costo del aluminio también lo convierte en una opción popular para motores de nivel básico, donde la ligera diferencia de conductividad no afecta el rendimiento lo suficiente como para justificar el mayor precio del cobre. Por lo tanto, la demanda de ambos materiales no va a desaparecer, razón por la cual la capacidad de cambiar entre ellos en la producción es tan valiosa.
También trabajamos estrechamente con nuestros clientes para brindarles capacitación sobre cómo ajustar sus moldes para diferentes materiales. Incluso el molde mejor diseñado no funcionará correctamente si los operadores no saben cómo configurar los parámetros correctos. Por ejemplo, al cambiar al aluminio, los operadores deben saber cómo verificar el radio de curvatura después de cada lote, ajustar la presión si se produce un retorno elástico y evitar el sobrecalentamiento del molde durante el procesamiento térmico. Nuestro equipo cuenta con servicios de capacitación in situ para los clientes que compran nuestros moldes para formar barras de estator (/coil-tooling/stator-bar-forming-mold.html), así como guías detalladas en línea que explican los ajustes paso a paso. También contamos con un equipo de soporte dedicado que está disponible las 24 horas del día, los 7 días de la semana para responder preguntas, lo que ha ayudado a muchos clientes a evitar los errores que cometimos con ese primer proyecto de aluminio.
Otra área que entra en juego al considerar las barras del estator de cobre frente a las de aluminio es la sección de ranura de la barra, la parte que encaja en las ranuras del núcleo del estator. El aluminio es más blando, por lo que cuando se presiona en una ranura apretada, puede deformarse más fácilmente, lo que podría significar ajustar las dimensiones de la ranura en el molde. Nuestros componentes de Stator Slot Mold (/coil-tooling/stator-slot-mold.html), que funcionan con nuestra gama completa de herramientas de conformado, se pueden modificar para crear aberturas de ranura ligeramente más anchas para barras de aluminio o para agregar una ligera inclinación que ayude a que la barra se deslice en su lugar sin deformarse. También descubrimos que el uso de una capa delgada en las superficies del molde para barras de aluminio reduce la fricción, lo que facilita darles forma e insertarlas y previene rayones o daños en la superficie que pueden afectar el rendimiento eléctrico.
Uno de los proyectos más impresionantes en los que hemos trabajado recientemente es con un fabricante mundial de motores que produce motores industriales de 100 kW (que utilizan barras de cobre) y motores ligeros de 50 kW (que utilizan barras de aluminio). Anteriormente utilizaban dos moldes formadores de barras de estator separados, pero los retrasos en la producción y los altos costos de herramientas los llevaron a contactarnos para crear un molde adaptable. Modificamos nuestro molde estándar para formar barras de estator (/coil-tooling/stator-bar-forming-mold.html) con inserciones de radio de curvatura ajustable, sensores de presión que se ajustan automáticamente según el tipo de material y un sistema de calefacción que puede cambiar entre temperaturas altas y bajas con una sola configuración. Después de las pruebas, pudieron cambiar entre barras de cobre y aluminio en menos de 15 minutos por ciclo de producción, lo que redujo el tiempo de cambio en un 80 %. También informaron una mejora del 12 % en la consistencia del producto, con menos defectos tanto en las barras de cobre como en las de aluminio.
Por supuesto, todavía existen limitaciones. Para aplicaciones de potencia extremadamente alta (como grandes generadores con 1 MW o más de capacidad), el cobre sigue siendo la única opción viable: el aluminio no puede soportar cargas de corriente extremas sin sobrecalentarse, sin importar qué tan bien esté diseñado el molde. De manera similar, para barras de estator muy delgadas (menos de 2 mm de espesor), el aluminio es más propenso a deformarse, incluso con un molde modificado. Pero para la gran mayoría de aplicaciones de rango medio (de 10 kW a 500 kW), los moldes adaptables para formar barras de estator funcionan perfectamente tanto para cobre como para aluminio.
Si es un gerente de fabricación o un ingeniero que está considerando cambiar a barras de estator de aluminio, o que busca optimizar su producción mediante el uso de un único molde para ambos materiales, el primer paso es evaluar sus necesidades específicas. ¿Qué tamaño de barras estás produciendo? ¿Cuál es su volumen de producción? ¿Necesita flexibilidad entre materiales o se apegará a uno a largo plazo? Nuestro equipo puede ayudarlo a responder estas preguntas y podemos brindarle una solución personalizada que se ajuste a su presupuesto y objetivos de producción. También ofrecemos pruebas gratuitas de materiales de muestra en nuestro taller, para que pueda comprobar usted mismo cómo funcionan nuestros moldes con cobre y aluminio antes de realizar una compra.
Al final del día, la respuesta a si los moldes para formar barras de estator se pueden usar para barras de estator de cobre y aluminio es: sí, pero solo si se modifican adecuadamente para las propiedades únicas de cada material. Un molde genérico diseñado para cobre no funcionará para aluminio, pero un molde adaptable y diseñado con precisión que tenga en cuenta los radios de curvatura, la presión, la temperatura y la fricción puede manejar ambos sin problemas. La clave es trabajar con un proveedor que comprenda la ciencia de los materiales, tenga experiencia práctica y esté dispuesto a adaptar sus herramientas a sus necesidades.
Si está listo para explorar la posibilidad de adaptar su producción de barras de estator para trabajar con cobre y aluminio, o si desea obtener más información sobre nuestra gama completa de herramientas de conformado, incluido nuestro molde de prensado de bobinas (/coil-tooling/coil-press-mold.html) y el molde de conformado de bobinas (/coil-tooling/coil-forming-mold.html) que funcionan junto con nuestros moldes de conformado de barras de estator, comuníquese con nuestro equipo. Estamos aquí para ayudarlo a mejorar la eficiencia de su producción, reducir los defectos y aprovechar al máximo su proceso de fabricación de la barra del estator.
Referencias
- Asociación de Fabricantes de Motores Eléctricos. (2022). Directrices para la selección de materiales para barras de estator en motores industriales.
- Smith, J. y col. (2021). El efecto de las propiedades de los materiales en los procesos de formación de barras del estator. Revista de ciencia e ingeniería de fabricación.
- Asociación del Aluminio. (2020). Aluminio para aplicaciones eléctricas: rendimiento y mejores prácticas en componentes de motores.
- Asociación de Desarrollo del Cobre. (2019). Cobre en barras de estator: características de resistencia a la tracción y formabilidad.
- Comisión Electrotécnica Internacional (IEC). (2021). Estándar para tolerancias y rendimiento de fabricación de barras de estator.



